巨胸大乳www视频免费观看-色哟哟国产最新-欧洲一区二区三区网站-人妻少妇伦在线无码专区视频-97夜夜操-人妻 视频 一区-久久久国产av一区二区-91精品久久久久-粉嫩绯色av一区二区在线观看-欧美一级片一区二区三区-婷婷丁香视频一区二区

公司動態

聚焦行業動態,洞悉行業發展

真空燒結爐的安裝養護工作
發布時間:2016-10-19   瀏覽:9681次

  真空燒結爐是在真空的環境中對被加熱物品進行保護性燒結的爐子,其加熱的方式比較多,如電阻加熱、感應加熱、微波加熱等;好的養護工作決定了爐子的使用壽命,具體養護方法又有以下幾種。

  本文由我公司技術人員及售后人員整理編輯,方便廣大真空爐用戶解決一些基本的問題。如果自行無法解決請聯系本公司。本文以一臺普通熱壓爐為例,其他真空爐亦可參考本文章。

  A.安裝:安裝電爐的場所應符合真空衛生的要求,周圍的空氣應清潔和干燥,并有良好的通風條件,工作場地不易揚起灰塵等。1.檢查控制柜中所有部件及配件是否完備、完好。2.控制柜安裝在相應的地基上,并固定。3.安照接線圖,并參考電氣原理圖,接通外接主回路及控制回路,并可靠接地,保證接線無誤。4.檢查電器可動部分應活動自如,無卡死現象。5.絕緣電阻應不低于2兆歐姆。6.真空電爐各閥門必須在關閉位置。7.控制電源開關放在關位。8.手動調壓旋鈕逆時針旋動頭。9.報警鈕放在開位。10.按平面圖完成設備的循環冷卻水聯接,建議用戶在設備總進出水管處再接入一備用水(可用自來水),防止循環水有故障或斷電導致密封圈燒壞。
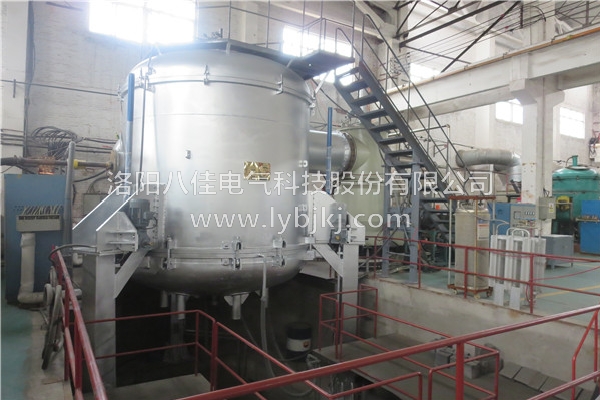
真空燒結爐.jpg

  B.設備調試

  1.按設備平面布置圖將設備就位,聯接好所有的真空管路、閥門,注意機械泵*與地面固定或四角墊減震橡膠板減震,檢查所有的配件是否與發貨清單相符。

  2.將有關的外部設施電源線聯接好。上電后檢查儀表是否顯示、機械泵、液壓泵的轉向是否正確,熱電偶自動進出是否正常,氣動閥是否正常工作。 有條件*先抽一下真空,等第二天可檢查是否有漏氣。

  3.打開爐蓋,將保溫層放入爐內,調整其高度及對中性,觀察爐體周圍三個孔的位置是否正確。否則應調整好。

  4.放置石墨電極及石墨環,調整好其中心及高低位置。試放石墨發熱體及保溫屏。一切無誤后,可加工發熱體。放置發熱體、保溫層等后應測量其與爐殼的絕緣性,短期試一下手動加溫(時間不能太長、功率不宜太大)儀表是否正常。液壓缸升降是否正常,液壓系統冷卻水管不要忘記接上,調整壓力的正確性,儀表自動調節壓力是否正常。

  5.安裝完畢后,抽低真空,等水路接通后可試燒一爐,加熱手動/自動升溫,溫度不低于1600℃,加熱時間不少于4小時,預燒結束后在降溫階段可對擴散泵加熱,擴散泵加熱時間不能小于45分鐘,然后關閉上部的小蝶閥,啟動大擋板閥(或大蝶閥),觀察真空計的數值變化,此時真空度應很快小于0.1Pa。

  在新爐以及更換筑爐耐火材料后,應對真空燒結爐進行烘干處理;在烘干初期,爐體會升溫速度低,時間長;如是網帶爐,在爐溫己升至400℃時應運轉一段時間,以進行氧化處理,提高網帶的壽命。

  此外,爐子要定期清理,保持真空燒結爐爐體的清潔,定期清理爐內的氧化鐵皮、碎石墨、氧化鋅等雜物。

  洛陽八佳電氣科技股份有限公司主營真空燒結爐、真空速凝爐、高溫熱處理爐、熔鹽電解爐及氣相沉積爐;創立于1994年,公司同時生產硅整流二極管系列產品、晶閘管系列產品以及感應加熱電控設備;***的我們隨時歡迎您的蒞臨合作。
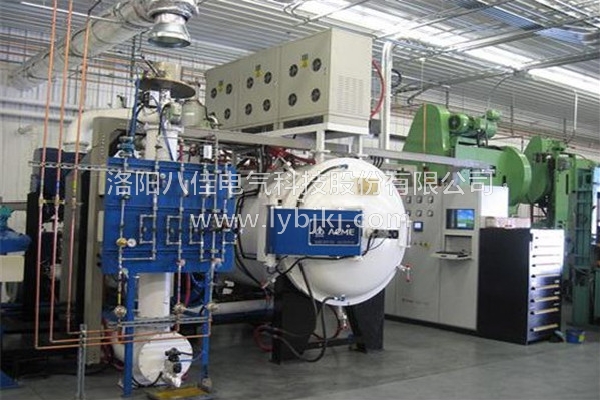
真空燒結爐1.jpg


免責聲明:本站部分圖片和文字來源于網絡收集整理,僅供學習交流,版權歸原作者所有,并不代表我站觀點。本站將不承擔任何法律責任,如果有侵犯到您的權利,請及時聯系我們刪除。

相關推薦

10 February 2025
 真空速凝爐的安全操作與風險防控措施

真空速凝爐的安全操作與風險防控措施

 真空速凝爐的安全操作與風險防控措施真空速凝爐作為現代材料制備領域的重要設備,其安全操作與風險防控措施對于保障生產安全、提高設備效率、優化產品質量具有重要意義。真空速凝爐廠家洛陽八佳電氣旨在詳細闡述真空速凝爐的安全操作規范及風險防控措施,以期為相關操作人員提供指導和參考。 一、真空速凝爐的安全操作規范1. 操作前準備在操作真空速凝爐之前,操作人員應詳細閱讀設備的使用說明書,了解設備的結構、性能及操作規程。同時,應對設備的電源、氣路、水路等進行全方面檢查,確保設備處于良好的工作狀態。此外,操作人員應穿戴好防護服、防護手套、防護眼鏡等個人防護用品,以防止高溫、高壓等危險因素對身體造成傷害。2. 參數設置與監控在操作過程中,操作人員應嚴格按照工藝要求設置真空度、溫度、時間等參數,避免參數設置不當導致設備故障或安全事故的發生。同時,應密切關注設備的運行狀態,如發現異常聲音、氣味或溫度升高等情況,應立即停機檢查,排除故障后再繼續操作。3. 啟動與停機啟動真空速凝爐前,應先打開冷卻水系統,確保爐體得到充分冷卻。啟動過程中,應逐步增加電壓和電流,避免瞬間過載導致設備損壞。停止使用時,應先關閉加熱電源,待爐體自然冷卻后再關閉冷卻水系統。操作完成后,應按照規定的停機程序逐步關閉設備,確保設備安全停機。 二、真空速凝爐的風險防控措施1. 建立健全安全管理制度企業應建立健全真空速凝爐的安全管理制度,明確操作人員的職責和安全要求,確保操作人員能夠嚴格遵守操作規程,降低安全風險。同時,應定期對操作人員進行安全培訓與教育,提高操作人員的安全意識和操作技能,使其能夠熟練掌握真空速凝爐的安全操作方法和風險防控措施。2. 加強設備維護保養定期對真空速凝爐進行維護保養,檢查設備的電氣系統、真空系統、加熱系統等是否正常,及時更換磨損嚴重的部件,確保設備處于良好的工作狀態。同時,應對設備的冷卻系統、潤滑系統等進行定期檢查和保養,防止因設備故障導致的安全事故。3. 建立應急預案針對可能發生的安全事故,企業應建立相應的應急預案,明確應急處置流程和責任人,確保在發生安全事故時能夠迅速、有效地進行處置,降低事故損失。應急預案應包括設備故障、火災、爆炸等突發情況的應對措施和救援方案。4. 加強環境監控與防護在操作真空速凝爐時,應確保工作環境整潔、通風良好,避免雜物堆積和易燃易爆物品的存在。同時,應配備足夠的消防器材和應急設備,如滅火器、消防栓、應急照明等,以備不時之需。此外,操作人員應了解并掌握基本的消防知識和應急操作技能,以便在緊急情況下能夠迅速采取應對措施。5. 嚴格操作紀律與監督企業應加強對操作人員的紀律監督和管理,確保操作人員能夠嚴格遵守操作規程和安全制度。對于違反操作規程和安全制度的行為,應及時進行糾正和處罰,以儆效尤。同時,應建立設備使用記錄和安全檢查記錄,對設備的運行情況和安全檢查情況進行詳細記錄和分析,以便及時發現和解決問題。真空速凝爐的安全操作與風險防控是確保設備穩定運行和操作人員安全的重要保障。通過嚴格遵守操作規程、加強設備維護保養、開展安全培訓與教育以及建立應急預案等措施,可以有效降低真空速凝爐的安全風險,保障企業的生產安全。未來,隨著科技的不斷進步和工業領域的不斷發展,真空速凝爐的安全操作與風險防控措施將進一步完善和優化,為材料制備領域的安全生產提供更加有力的保障。綜上所述,真空速凝爐的安全操作與風險防控措施是確保設備安全、穩定運行和操作人員安全的關鍵所在。企業應高度重視并切實加強相關措施的實施和監管力度,為企業的可持續發展提供堅實的安全保障。

24 August 2026
真空熔煉爐與熱壓機:原理差異與工業應用解析

真空熔煉爐與熱壓機:原理差異與工業應用解析

真空熔煉爐與熱壓機:原理差異與工業應用解析在先進材料制備領域,真空熔煉爐與熱壓機作為兩類核心裝備,分別承擔著金屬提純與材料成型的關鍵職能。真空熔煉爐廠家洛陽八佳電氣從能量轉換機制、工藝目標、裝備架構三個維度深入剖析其技術本質,為企業工藝選型提供理論支撐。一、能量轉換機制的核心差異1.真空熔煉爐:電磁感應驅動的相變過程電磁加熱機理:基于法拉第電磁感應定律,通過中頻感應線圈(通常1-10kHz)產生交變磁場,在金屬熔體內部形成閉環渦流。該渦流路徑電阻產生焦耳熱(P=I2R),實現高效、精準的金屬熔化。典型加熱速率可達100-300℃/min,溫度控制精度±1℃。真空環境構建:采用三級真空系統(機械泵+羅茨泵+擴散泵),極限真空度可達10??Pa級別。此環境有效抑制金屬元素揮發損失(如Cr在高溫下的氧化揮發),同時避免氮化物、碳化物等非金屬夾雜物的生成。2.熱壓機:熱-力耦合的致密化工藝熱能輸入方式:通過石墨加熱元件或電阻絲實現輻射加熱,溫度場均勻性控制在±5℃范圍內。對于碳/碳復合材料等難熔材料,可采用微波加熱技術,實現體加熱效應。壓力施加系統:采用液壓伺服系統(額定壓力20-500MPa),通過油缸推動壓頭實現軸向加壓。壓力控制采用PID閉環調節,壓力過沖量<2%FS,確保材料在塑性變形階段的應力傳遞精度。二、工藝目標的本質區別1.真空熔煉爐:成分精準調控冶金反應控制:通過真空度調節(10?1-10??Pa梯度控制)實現脫氣、脫氧、脫氮等精煉過程。例如,在鈦合金熔煉中,真空度需維持在10?3Pa以下以去除H、O、N等間隙元素。合金化工藝:利用電磁攪拌效應(磁場強度0.1-0.5T)實現微量元素(如B、Zr)的均勻分布,偏析系數控制在±3%以內,滿足航空軸承鋼等高端材料的成分均勻性要求。2.熱壓機:顯微組織優化燒結動力學調控:通過溫度-壓力-時間三因素耦合控制晶粒生長。例如,在硬質合金制備中,采用"兩段式"熱壓工藝:1200℃/50MPa預壓實現初步致密化,1450℃/80MPa終壓完成WC-Co相的晶界遷移控制。殘余應力管理:設計分級卸壓程序(壓力釋放速率0.5-2MPa/min),將制品殘余應力控制在屈服強度的30%以內,避免淬火裂紋等缺陷。三、裝備架構的技術特征對比1.真空熔煉爐:精密冶金平臺爐體結構:采用雙層水冷夾套設計,內壁為高純氧化鋁陶瓷(耐溫>1800℃),外層為304不銹鋼承壓殼體。關鍵部件如感應線圈采用空心銅管繞制,內部通水冷卻(流速3-5m/s)。真空系統配置:配置冷阱(-70℃低溫冷凝)與真空規管組合,實現水蒸氣、油脂等揮發性物質的深度去除。真空度檢測采用全量程復合規(皮拉尼+電離規)。2.熱壓機:力熱耦合裝置加熱腔體:采用石墨模具(導熱系數120W/(m·K))與碳纖維保溫氈(耐溫2500℃)構建高效熱場,熱效率較傳統氧化鋁保溫層提升40%。壓力執行機構:配置伺服閥控液壓系統,壓力響應帶寬達20Hz,可實現正弦波、方波等動態壓力加載,滿足功能梯度材料(FGM)的制備需求。四、應用場景的技術邊界技術指標真空熔煉爐熱壓機核心功能金屬熔煉、精煉、合金化粉末燒結、致密化、近凈成型典型材料高溫合金、軟磁合金、半導體材料硬質合金、陶瓷基復合材料、金屬基復合材料工藝窗口1500-3000℃、10??-103Pa 500-2500℃、常壓-500MPa質量關鍵點化學成分均勻性、夾雜物控制顯微組織致密度、殘余應力水平五、選型決策的技術邏輯材料體系導向:液態加工材料(如鋼、鈦合金)優先選用真空熔煉爐粉末固態加工材料(如WC-Co、SiC)則需熱壓機成型性能需求驅動:追求極致純度(如半導體級硅)時,真空熔煉爐的10??Pa級真空環境不可替代需要梯度功能特性時,熱壓機的三維應力場控制更具優勢成本效益平衡:真空熔煉爐單爐次成本較高,但材料利用率可達95%以上熱壓機設備投資較低,但模具損耗(約500次/套)需計入全生命周期成本通過解析兩者的技術本質差異,企業可構建科學的工藝選型矩陣:對于航空航天用高溫合金,優先采用真空熔煉爐保證冶金質量;對于汽車渦輪增壓器用陶瓷球,則選用熱壓機實現低成本規模化生產。這種基于工藝物理本質的裝備選擇策略,將成為提升制造企業核心競爭力的關鍵路徑。