

氣相沉積爐故障排除與維護全攻略:從診斷到預防的系統(tǒng)方案
氣相沉積爐故障排除與維護全攻略:從診斷到預防的系統(tǒng)方案
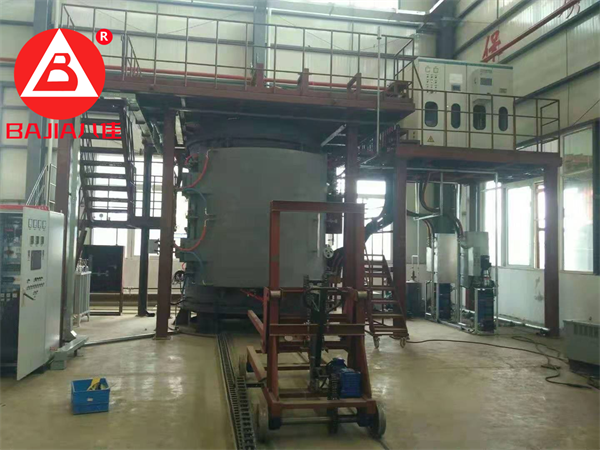
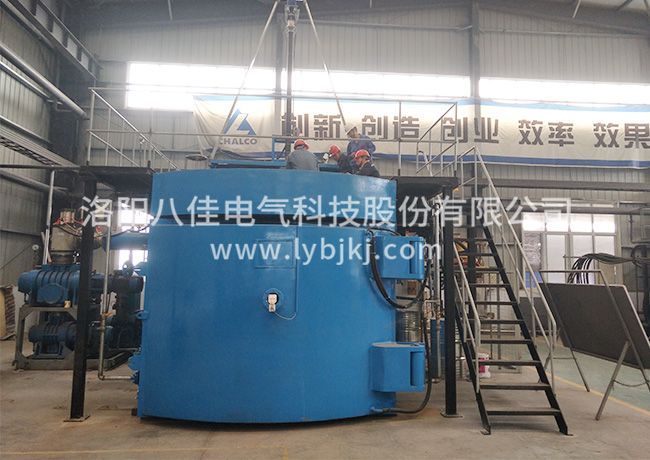
氣相沉積爐作為微電子、光電子及航空航天領域的關鍵設備,其穩(wěn)定性直接影響材料制備質(zhì)量與生產(chǎn)效率。然而,設備運行中可能出現(xiàn)的爐溫波動、氣體失控等故障,常成為制約產(chǎn)能的瓶頸。氣相沉積爐廠家洛陽八佳電氣從故障診斷邏輯、系統(tǒng)性維護策略及預防性管理三個維度,構建一套可落地的技術解決方案。
一、故障排除:分系統(tǒng)診斷與精準修復
1. 溫度控制系統(tǒng)異常
現(xiàn)象:爐溫偏離設定值、升溫速率異常或無法達到目標溫度。
診斷流程:
傳感器校驗:使用便攜式紅外測溫儀對比爐內(nèi)實際溫度與顯示值,若偏差超過±2℃,需更換熱電偶或紅外探頭。
加熱元件檢測:關閉電源后,用萬用表測量加熱絲電阻值,若阻值偏離標稱值20%以上,表明元件老化或斷裂。
控制回路排查:檢查固態(tài)繼電器觸點是否燒蝕,PLC溫控模塊程序是否因電磁干擾出現(xiàn)異常,必要時重載程序或加裝屏蔽層。
修復案例:某半導體廠設備升溫至800℃后停滯,經(jīng)檢測發(fā)現(xiàn)固態(tài)繼電器觸點碳化,更換后溫度曲線恢復正常。
2. 氣體供應系統(tǒng)波動
現(xiàn)象:氣體流量計顯示不穩(wěn)、工藝氣體比例失控或反應腔氣壓突變。
排查步驟:
氣路物理檢查:用氦氣檢漏儀掃描氣體管道接口,排查質(zhì)量流量控制器(MFC)前后端接頭,泄漏率需控制在1×10??Pa·m3/s以下。
MFC性能驗證:將MFC接入標準氣源,若流量輸出偏差超過滿量程的5%,需重新校準或更換。
閥門動態(tài)測試:通過PLC強制輸出信號,觀察氣動閥開閉響應時間,延遲超過0.5秒表明電磁閥線圈老化或氣缸漏氣。
優(yōu)化方案:某光伏企業(yè)通過加裝氣體過濾器,將MFC堵塞頻率從每月1次降至半年1次。
3. 真空系統(tǒng)壓力失控
現(xiàn)象:本底真空度無法達標、沉積過程中壓力驟升或抽速下降。
診斷路徑:
真空泵狀態(tài)評估:測量分子泵轉速(通過頻閃儀)與前級泵極限真空度,若分子泵轉速低于額定值80%,需更換軸承或葉片。
腔體泄漏檢測:采用壓力上升法,關閉所有氣路后,若30分鐘內(nèi)真空度上升超過1個數(shù)量級,需檢查觀察窗密封圈、饋入法蘭等部位。
放氣源分析:通過殘余氣體分析儀(RGA)檢測腔內(nèi)氣體成分,若出現(xiàn)大量H?O或有機物峰,表明腔壁吸附污染物,需執(zhí)行高溫烘烤去氣。
修復實例:某LED外延片產(chǎn)線因真空規(guī)管污染導致壓力誤報,更換并重新校準后,工藝重復性提升30%。
4. 機械系統(tǒng)異常
現(xiàn)象:設備運行中振動超標、異響或爐門密封失效。
處置方案:
爐體結構檢查:用激光干涉儀測量爐體水平度,若偏差超過0.1mm/m,需調(diào)整地腳螺栓或加固支撐框架。
風機/電機維護:拆卸冷卻風機,檢查葉輪平衡性,對電機軸承加注耐高溫潤滑脂(如二硫化鉬脂),更換周期建議每5000小時。
爐門密封優(yōu)化:采用氟橡膠密封圈替代傳統(tǒng)硅膠圈,配合氣動壓緊裝置,將漏率控制在5×10??Pa·L/s以內(nèi)。
二、系統(tǒng)性維護:從被動修復到主動預防
1. 分級維護體系構建
維護等級:一級維護;
頻次:每班次;
核心內(nèi)容:檢查氣體管路壓力、真空規(guī)顯示值、爐門密封性;記錄設備運行日志;
維護等級:二級維護
頻次:每周
核心內(nèi)容:清洗氣體過濾器、校準MFC零點、檢查加熱元件連接緊固度;
維護等級:三級維護
頻次:每季度
核心內(nèi)容:更換真空泵油、執(zhí)行腔體高溫烘烤(300℃/24h)、測試安全聯(lián)鎖功能;
維護等級:四級維護
頻次:每年
核心內(nèi)容:大修加熱腔體、更換密封圈、全方面檢測電氣系統(tǒng)絕緣性;
2. 關鍵部件生命周期管理
加熱元件:建立電阻值跟蹤檔案,當阻值變化率超過15%時啟動預警,結合工藝次數(shù)制定更換周期(通常≤2000爐次)。
真空泵:每500小時檢測前級泵油質(zhì),當粘度變化率超過30%或含水量超標時更換;分子泵每2年進行動平衡校正。
密封件:采用熒光檢漏法定期檢測,將氟橡膠圈更換周期從傳統(tǒng)1年延長至2年(環(huán)境濕度<60%時)。
3. 清洗工藝標準化
腔體清洗:
粗洗:用無塵布蘸取異丙醇擦拭非敏感區(qū),去除松散沉積物;
精洗:對反應區(qū)采用等離子體刻蝕(CF?/O?混合氣體),去除頑固沉積層;
終洗:用超純水沖洗后,120℃烘干4小時。
氣體管路清洗:采用超聲波清洗機+檸檬酸溶液循環(huán)2小時,氮氣吹掃后保壓檢測。
三、預防性管理:從經(jīng)驗驅動到數(shù)據(jù)驅動
1. 智能監(jiān)測系統(tǒng)部署
傳感器網(wǎng)絡:在腔體、氣路、真空泵等關鍵部位部署無線溫振傳感器,實時采集數(shù)據(jù)并上傳至云平臺。
AI故障預測:基于LSTM神經(jīng)網(wǎng)絡構建設備健康模型,通過歷史數(shù)據(jù)訓練,提前72小時預警加熱元件老化、真空泄漏等故障。
數(shù)字孿生應用:構建設備三維模型,模擬不同工藝參數(shù)下的運行狀態(tài),優(yōu)化維護計劃。
2. 操作人員能力升級
仿真培訓:利用VR技術模擬設備拆解、故障排查場景,提升實操能力。
標準化作業(yè):制定《氣相沉積爐操作SOP》,將關鍵步驟(如抽真空、升溫)細化為可視化流程圖。
故障案例庫:建立包含500+案例的數(shù)據(jù)庫,支持關鍵詞檢索與相似案例推送。
3. 持續(xù)改進機制
FMEA分析:每季度開展失效模式與影響分析,更新《設備風險清單》。
6σ管理:針對重復性故障(如每月發(fā)生2次以上的氣體流量波動),成立專項小組進行根因分析。
供應鏈協(xié)同:與設備廠商共建備件數(shù)據(jù)庫,實現(xiàn)加熱元件、真空泵等核心部件的預測性補貨。
氣相沉積爐的穩(wěn)定運行,需構建"故障快速響應-系統(tǒng)性維護-預防性管理"的三維體系。通過分系統(tǒng)診斷技術、分級維護策略及數(shù)據(jù)驅動的管理模式,不僅能將設備故障率降低40%以上,還可延長核心部件使用壽命30%,終實現(xiàn)產(chǎn)能與品質(zhì)的雙重提升。
免責聲明:本站部分圖片和文字來源于網(wǎng)絡收集整理,僅供學習交流,版權歸原作者所有,并不代表我站觀點。本站將不承擔任何法律責任,如果有侵犯到您的權利,請及時聯(lián)系我們刪除。
相關推薦



 電話
 微信

 留言
 TOP