
石墨化爐安全操作與風險管控體系構建
石墨化爐安全操作與風險管控體系構建
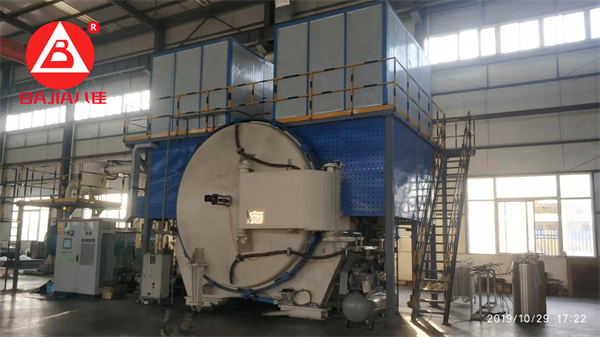
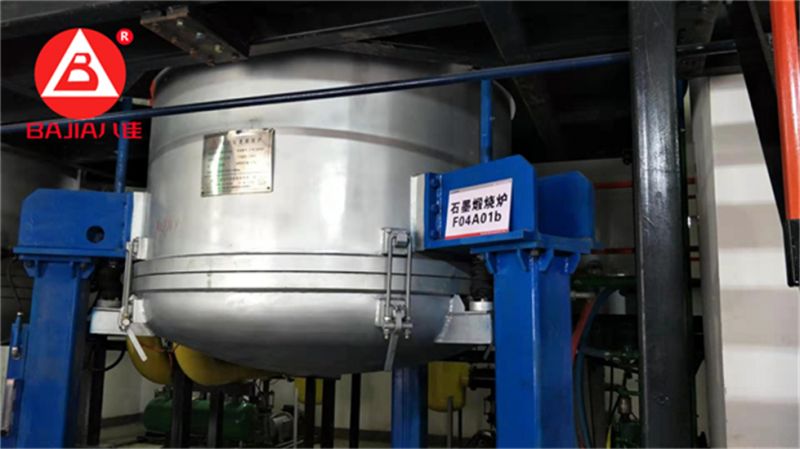
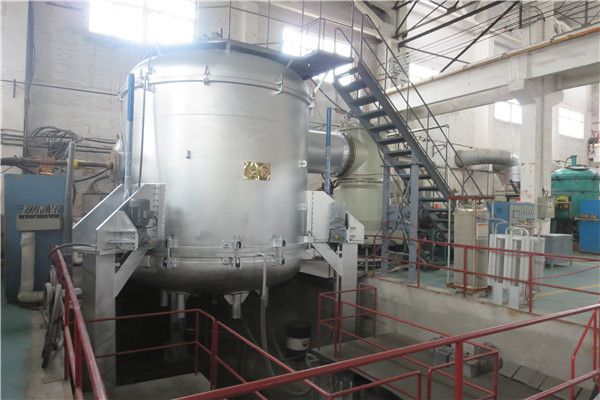
在碳材料制備領域,石墨化爐作為實現碳素材料石墨化的核心設備,其操作安全與工藝控制直接決定產品性能及生產安全。石墨化爐廠家洛陽八佳電氣基于設備運行特性與行業實踐,構建涵蓋操作全流程的安全管控體系,為從業人員提供系統性操作指南。
一、設備運行前安全準備
1. 操作人員資質認證
實施"理論-實操-考核"三級認證制度:
理論培訓涵蓋石墨化機理、設備構造、熱工控制三大模塊,考核通過率需達100%;
實操訓練在模擬平臺上完成30次標準工藝循環,故障處理成功率≥85%;
獲得由設備制造商與安監部門聯合頒發的操作許可證,有效期兩年;
2. 設備系統性檢查
建立"機械-電氣-輔助"三維檢查體系:
機械系統:驗證加熱元件(如石墨電極)完整性,采用超聲波探傷檢測裂紋,允許大缺陷深度≤2mm;檢查爐體密封性,氦質譜檢漏儀示值≤5×10??Pa·m3/s;
電氣系統:測試主回路絕緣電阻≥1MΩ,接地電阻≤4Ω;校驗溫控系統精度,熱電偶誤差≤±1℃;
輔助系統:確認冷卻水流量≥5L/min,進水溫度≤35℃;檢測通風系統風量,操作區域有害氣體濃度符合GBZ 2.1-2019標準;
3. 個人防護裝備配置
執行"分級防護"原則:
基礎防護:鋁箔防護服(反射率≥95%)、芳綸纖維手套(耐熱溫度≥400℃);
增強防護:鍍金護目鏡(遮光號≥10)、正壓式空氣呼吸器(供氣流量≥30L/min);
特殊防護:防靜電鞋(電阻值10?-10?Ω)、阻燃工作服(續燃時間≤2s);
二、工藝操作安全規范
1. 升溫過程控制
建立動態溫控模型:
初始階段(室溫-800℃):升溫速率≤50℃/h,防止熱應力積聚導致爐體開裂;
中間階段(800-1500℃):采用階梯式升溫,每階段保溫2小時促進結構重組;
終階段(1500-目標溫度):升溫速率控制在20℃/h以內,確保石墨化度均勻提升;
2. 裝卸料作業標準
制定標準化操作流程(SOP):
裝料前對物料進行120℃干燥處理,含水率≤0.5%;
使用專用吊具(額定載荷≥1.5倍物料重量),捆帶安全系數≥5;
裝料高度不超過爐膛高度的2/3,確保氣流均勻分布;
卸料時采用負壓吸料裝置,避免粉塵飛揚引發爆炸風險;
3. 運行監控體系
構建多參數聯控系統:
溫度場監控:采用紅外熱像儀掃描爐體表面,溫差≤50℃;
壓力監測:爐內壓力控制在-50Pa至+20Pa范圍,防止空氣滲入引發氧化;
氣體分析:在線質譜儀實時檢測CO濃度,設置100ppm閾值報警;
三、風險識別與應急處置
1. 高溫燙傷防范
實施"接觸防護-應急處理"雙控機制:
爐體表面設置警示標識,高溫區域(>60℃)采用黃色警戒線隔離;
配置專用燙傷急救箱,內含無菌生理鹽水、燒傷敷料、止痛藥膏
制定燙傷處理流程:立即脫離熱源→冷水沖洗(15-20分鐘)→覆蓋無菌敷料→送醫治療;
2. 電氣故障應對
建立"預防性維護-快速響應"體系:
每月進行電氣系統預防性試驗,包括耐壓測試、接地電阻測量;
配置紅外測溫儀定期掃描電氣接頭,溫度異常點(>75℃)需48小時內處理;
發生短路時,自動切斷主電源并啟動備用供電系統,確保應急照明與通風持續運行;
3. 有害氣體管控
構建"源頭控制-末端治理"綜合方案:
優化工藝參數減少CO生成,控制爐內氧氣濃度<2%;
通風系統采用活性炭吸附+催化燃燒技術,廢氣排放符合GB 16297-1996標準;
配置便攜式氣體檢測儀,操作人員隨身攜帶,CO濃度超標時自動觸發聲光報警;
四、設備維護與持續改進
1. 預防性維護策略
實施"日檢-周護-月修"維護體系:
每日清潔爐體內壁,使用高壓水槍沖洗,殘留物厚度≤0.5mm;
每周檢測加熱元件電阻值,變化率>10%時需進行均衡處理;
每月更換冷卻水過濾器,水質指標達到GB/T 1576-2018工業鍋爐水質標準;
2. 操作規程優化
建立"PDCA"持續改進機制:
每月召開安全分析會,對近30起操作記錄進行統計分析;
每季度更新操作手冊,納入新技術、新標準要求;
年度進行操作規程全方面評審,確保與設備升級、法規變化同步;
石墨化爐的安全操作需要構建"人員資質-設備狀態-工藝控制-應急處置"四位一體的管理體系。通過實施標準化操作流程、建立預防性維護機制、完善應急響應網絡,可顯著降低操作風險。數據顯示,執行嚴格安全規范的企業,其設備故障率下降60%,人員傷害事故減少85%,產品質量合格率提升至98%以上。未來,隨著智能傳感技術與大數據分析的應用,石墨化爐的安全管控將向預測性維護方向發展,為碳材料產業的高質量發展提供更堅實保障。
免責聲明:本站部分圖片和文字來源于網絡收集整理,僅供學習交流,版權歸原作者所有,并不代表我站觀點。本站將不承擔任何法律責任,如果有侵犯到您的權利,請及時聯系我們刪除。
相關推薦


 電話
 微信
 留言
 TOP