

真空熔煉爐操作與維護:全周期管理策略與實踐
真空熔煉爐操作與維護:全周期管理策略與實踐
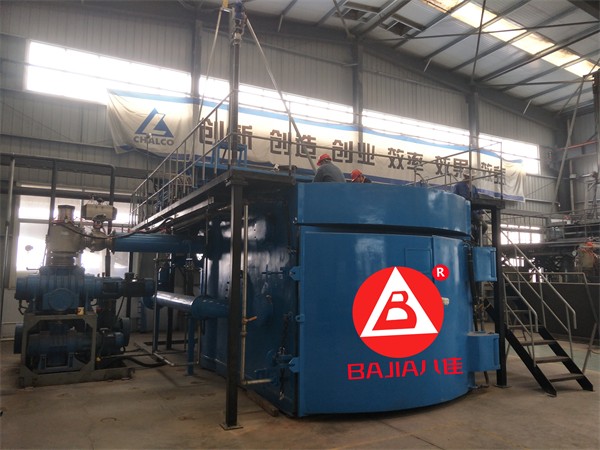
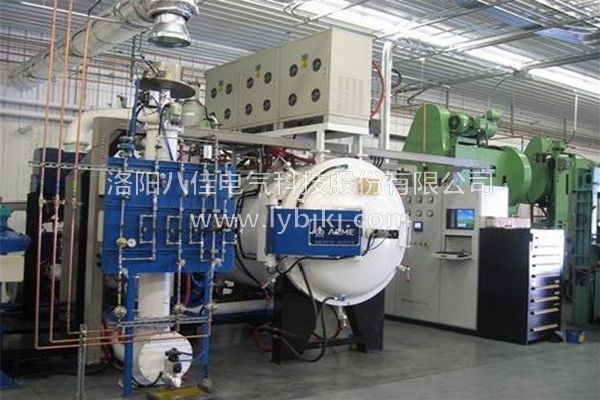
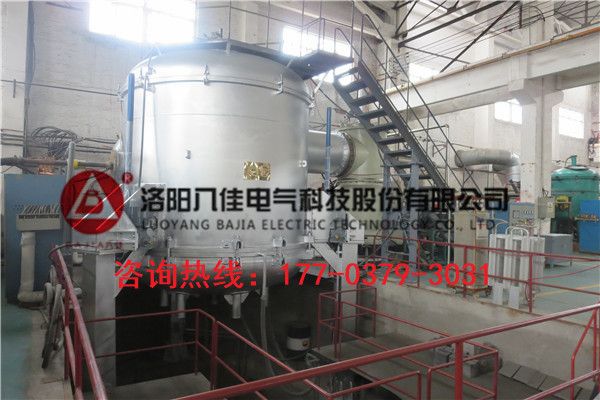
在現(xiàn)代材料制備與高端制造領域,真空熔煉爐作為精密熱處理的核心設備,其操作與維護水平直接影響產品質量、生產效率及設備壽命。真空熔煉爐廠家洛陽八佳電氣基于設備全生命周期管理理論,重構操作與維護體系,提出涵蓋預檢、工藝控制、智能維護及持續(xù)改進的創(chuàng)新管理策略,為企業(yè)構建安全、效率高、可持續(xù)的真空熔煉管理體系提供實踐指南。
一、設備預檢與啟動管理:構建安全基石
(一)三級預檢體系
日常預檢(每班次)
電氣系統(tǒng):檢測控制柜絕緣電阻(≥2MΩ),驗證緊急停機按鈕響應時間(≤1s);
機械系統(tǒng):檢查爐門升降導軌潤滑情況,測試鎖緊裝置扭矩(標準值:50N·m±5%);
真空系統(tǒng):啟動真空泵,測試極限真空度(金屬熔煉≤1Pa,半導體材料≤10?3Pa)。
周期性深度檢查(每月)
熱場校準:使用熱成像儀掃描爐膛,確保溫度均勻性(±3℃內);
泄漏檢測:采用氦質譜檢漏儀對爐體進行整體檢測(泄漏率≤1×10??Pa·m3/s);
元件損耗評估:測量加熱元件電阻值,鎢鉬加熱體電阻變化率超過15%時標記更換。
年度大修(每12個月)
分解清洗真空管道,更換老化密封圈(氟橡膠材質,壓縮變形量≤30%);
對爐體進行X射線探傷,評估焊接部位疲勞程度;
升級控制系統(tǒng)軟件,集成新工藝數(shù)據(jù)庫。
(二)標準化啟動流程
冷卻系統(tǒng)激活
優(yōu)先啟動循環(huán)冷卻水,確認進水溫度18-25℃,流量≥5m3/h;
驗證應急冷卻系統(tǒng)(如CO?滅火裝置)響應時間≤30s。
真空系統(tǒng)預抽
啟動機械泵預抽至50Pa以下,再開啟分子泵或擴散泵;
監(jiān)測真空度下降速率,正常值應≤1Pa/min。
加熱元件預熱
低溫段(≤300℃)采用階梯式升溫,防止熱應力集中;
預熱階段電流控制在額定值的60%以內。
二、工藝控制與動態(tài)優(yōu)化:精準熔煉實現(xiàn)
(一)參數(shù)化工藝設計
溫度曲線定制
金屬熔煉:采用三段式升溫(室溫→500℃慢速除氣,500→1200℃快速熔化,1200℃→目標溫度保溫);
半導體材料:實施超快速升溫(≥20℃/min),配合短時保溫(5-10min)抑制晶界擴散。
真空度協(xié)同控制
低真空階段(103-1Pa):主要去除吸附氣體,真空泵轉速維持50%;
高真空階段(<1Pa):啟動離子泵,真空度穩(wěn)定在10?3Pa量級。
氣氛調控策略
惰性氣氛保護:高純氬氣(≥99.999%)流量控制5-20L/min,氧含量監(jiān)測≤10ppm;
反應氣氛熔煉:精準控制CO/H?比例,誤差范圍±2%。
(二)實時監(jiān)控與自適應調整
多參數(shù)傳感器網絡
部署熱電偶陣列(5-7點)、殘余氣體分析儀(RGA)、紅外測溫儀,構建爐內環(huán)境三維模型;
設置報警閾值:溫度超調±10℃,真空度突變≥50%,氣體成分偏差超過5%。
閉環(huán)控制系統(tǒng)
引入PID算法調節(jié)加熱功率,溫度波動控制在±2℃內;
真空度控制采用變頻調速技術,泵組能耗降低30%。
工藝數(shù)據(jù)追溯
每批次生成工藝日志,包含溫度曲線、真空度變化、能耗數(shù)據(jù);
建立材料-工藝數(shù)據(jù)庫,通過機器學習優(yōu)化參數(shù)組合。
三、智能維護與壽命管理:從被動到主動
(一)預測性維護體系
設備健康管理(PHM)
安裝振動傳感器監(jiān)測真空泵軸承狀態(tài),預警閾值設定為12mm/s;
使用紅外熱像儀定期掃描電氣柜,識別過熱接點(溫度差≥15℃)。
易損件壽命預測
真空泵油:基于運行小時數(shù)(500h)和油質分析(酸值≤0.5mgKOH/g)綜合決策更換;
加熱元件:建立電阻衰減模型,當鎢絲直徑縮減超過20%時觸發(fā)更換。
遠程診斷平臺
集成物聯(lián)網模塊,實時上傳設備數(shù)據(jù)至云端;
專家系統(tǒng)提供故障代碼解析與維修指導,響應時間≤4小時。
(二)系統(tǒng)性維護作業(yè)
深度清潔計劃
季度清潔:使用干冰噴射技術清除爐膛積碳,避免機械損傷;
年度維護:拆卸加熱元件,超聲波清洗氧化層,重新涂覆抗氧化涂層。
校準與標定
溫度傳感器:每半年使用標準鉑銠10-鉑熱電偶進行比對校準,誤差≤0.5℃;
真空計:每年送檢至計量機構,確保測量準確度等級≥1.0級。
升級改造管理
技術升級:每三年評估新型加熱元件(如石墨烯加熱膜)的節(jié)能效果;
控制系統(tǒng)迭代:引入邊緣計算技術,實現(xiàn)本地實時決策,降低網絡依賴。
四、安全與環(huán)保合規(guī):構建綠色熔煉體系
(一)風險防控機制
危險源分級管控
一級風險:高溫燙傷(爐體表面溫度≥100℃),設置紅外感應報警裝置;
二級風險:真空泄漏引發(fā)氧化燃燒,配置自動充氮系統(tǒng)(響應時間≤5s);
三級風險:電氣火災,安裝智能斷路器(過載保護精度±3%)。
個人防護強化
操作高溫閥門時佩戴防燙手套(鋁箔纖維復合材質,耐溫≥1000℃);
處理熔煉廢料時穿戴防塵口罩(KN100等級)及護目鏡。
(二)環(huán)保合規(guī)管理
廢氣處理系統(tǒng)
安裝活性炭吸附+催化燃燒裝置,確保非甲烷總烴排放濃度≤60mg/m3;
定期檢測二噁英類物質,排放濃度需低于0.1ng-TEQ/m3。
碳排放管理
建立碳足跡臺賬,記錄每批次碳化過程的電能消耗;
探索余熱回收技術,將冷卻水熱量用于冬季采暖,提升能源利用率。
資源循環(huán)利用
回收真空泵油,經精制處理后重復使用,降低耗材成本30%;
分類處理熔煉廢料,金屬殘留物回收率≥95%。
五、人員能力建設與持續(xù)改進
(一)操作人員資質管理
分級培訓體系
初級認證:掌握設備結構、安全規(guī)程、基礎操作(培訓周期2周);
高 級認證:精通工藝設計、故障診斷、維護優(yōu)化(培訓周期3個月);
專家認證:具備設備改造、新技術應用能力(培訓周期6個月)。
持續(xù)能力提升
每季度組織工藝優(yōu)化案例分享會,推廣好的實踐;
每年參加行業(yè)技術交流會,了解真空熔煉前沿動態(tài)。
(二)持續(xù)改進機制
設備績效評估
設定KPI指標:設備利用率≥85%,故障停機率≤2%,能耗強度≤1.2kWh/kg;
每月生成設備績效報告,識別改進機會。
創(chuàng)新激勵計劃
設立工藝優(yōu)化獎金,對提出有效改進建議的員工給予獎勵;
開展小改小革活動,鼓勵一線員工參與設備改進。
真空熔煉爐的全周期管理需構建"預防-控制-優(yōu)化-創(chuàng)新"的閉環(huán)體系。通過實施三級預檢、參數(shù)化工藝控制、預測性維護及綠色環(huán)保策略,企業(yè)可顯著提升設備可靠性、產品質量及生產效率。
免責聲明:本站部分圖片和文字來源于網絡收集整理,僅供學習交流,版權歸原作者所有,并不代表我站觀點。本站將不承擔任何法律責任,如果有侵犯到您的權利,請及時聯(lián)系我們刪除。
相關推薦


 電話
 微信

 留言
 TOP